
核心原则:"板材材质 + 大切割厚度 + 加工效率、成本、工艺要求",不是功率越大越好,大功率切割薄板会断面变差、耗电更高。
说明:以"普通碳钢、不锈钢"为主,铝板、铜板等高反材料需要单独上浮一档功率。
一、常规碳钢(热轧 / 冷轧钢板,常用)
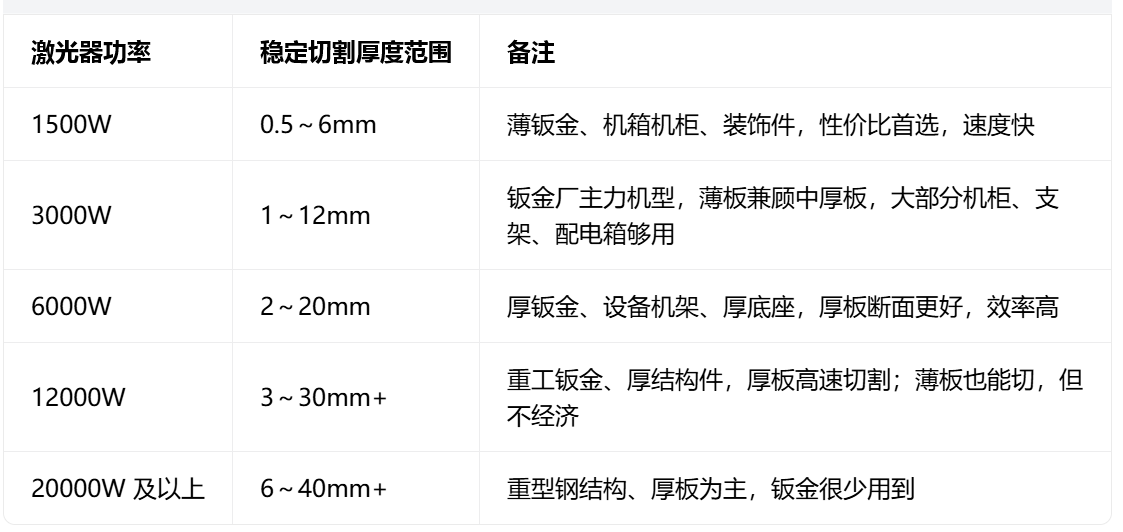
二、不锈钢板(粘性大、难熔透,同厚度比碳钢要求更高)
| 激光器功率 | 稳定切割厚度范围 | 备注 |
| 1500W | 0.5–3mm | 薄钣金、机箱机柜、性价比 |
| 3000W | 1–8mm | 钣金厂主力机型,薄板兼顾中厚板 |
| 6000W | 2–14mm | 厚钣金、设备机架、厚底座 |
| 12000W | 3–22mm | 重工钣金、厚结构件,厚板高速切割 |
> 不锈钢一般用氮气切割,功率选偏小一档会挂渣严重。
三、铝合金、铜等高反板材(重点:高反射,容易伤激光器)
铝板反光强,”同厚度要比碳钢高 1 档功率”,选带防高反保护的激光器:
3000W:1–6mm 铝
6000W:2–10mm 铝
12000W:3–16mm 铝
黄铜、紫铜对功率要求更高,常规钣金很少大批量加工铜件。
四、钣金选型几个关键判断点(实操重点)
1. 优先看【经常加工的厚度】,而不是偶尔的上限加工板厚
比如你 90% 活是 3–6mm 钣金,偶尔切 10mm:选 3000W 足够;如果 10mm 订单稳定,直接上 6000W。
> 偶尔的超厚板,可以外协,没必要盲目上大功率,电费、耗材及保养成本高很多。
2. 效率需求
同样板厚,功率越大切割速度越快。订单量大、赶工期,在预算内选高一级;订单零散、小批量,低功率足够。
3. 工艺要求:断面、毛刺
薄板(≤3mm):1500W/3000W 效果更好;大功率切薄板容易过烧、棱角熔化。
厚板:大功率优势明显,断面垂直度更好,挂渣更少。
4. 成本对比
- 大功率激光器采购贵、能耗更高、配套空压机、冷水机更大,保养费用也更高;
- 小功率价格低,运维便宜,适合薄钣金、配电箱、机箱机柜主要加工。
五、钣金厂典型场景推荐
✅ 机箱机柜、电箱、广告钣金,板材大多 0.5–6mm:”1500W / 3000W”
✅ 工程机械钣金、设备机架,经常 6–12mm 碳钢板、8mm 内不锈钢:”6000W”
✅ 厚结构件、12–20mm 常态化加工:”12000W”
✅ 以铝板为主的钣金:直接上浮一档功率,优先 6000W 起步
上一条:无